Ha valaha is járt egy flexonyomó padlón a teljes gyártás alatt, érezte a több tucat egymás után futó prés zümmögését – mindegyik percenként több száz láb sebességgel köp ki a csomagolást, a címkéket vagy a szőtt árukat, és alig látható elcsúszott nyom vagy egyenetlen színsáv. A sima, nagy sebességű kimenet mögött azonban egy kritikus mérőszám áll, amely lehetővé teszi ezt a konzisztenciát: a nyomtatási sebesség stabilitása. A nyomdatulajdonosok, a termelési vezetők és bárki számára, aki flexo berendezést vásárol, ez nem csak egy technikai részlet – ez a különbség a vevői specifikációknak megfelelő és a határidőket teljesítő tétel, illetve aközött, amelyik több száz font hordozót, több ezer dollár tintát pazarol, és az ügyfélszerződés megkötését kockáztatja. Flexo nyomdagépek beszállítójaként éveket töltöttem azzal, hogy ügyfeleimet végigkísérjem, mit is jelent valójában a sebességstabilitás, hogyan változik az egyes nyomdamodellek között, és hogy a megfelelő nyomdagép kiválasztása miért nem csak a csúcssebességen múlik, hanem a megbízható sebességen is hosszú távon.
Először is, határozzuk meg, mi is az a „nyomtatási sebesség stabilitás”, mivel ez egy olyan kifejezés, amelyet gyakran szórnak a világos működési definíció nélkül. A flexóban a sebességet lineáris láb/perc (fpm) vagy méter/perc (m/min) mértékegységben mérik, de a stabilitás arra utal, hogy a tényleges futási sebesség mennyire egyezik meg a beállított célsebességgel – idővel, változó terhelés mellett, és olyan kis megszakításokkal, mint a hordozóvastagság ingadozása, a tinta viszkozitásának változása vagy akár egy kisebb nyomásbeállítás. A stabil sajtó nem ugrik 400 fpm-ről 450 fpm-re középfutás közben, vagy nem lassul 320 fpm-re nyilvánvaló ok nélkül. Ezek a sebességingadozások olyan láncreakciót okoznak a flexóban, amelyet nehéz visszafordítani: kidobják a regisztert (a színrétegek egymáshoz igazítását, ami a csomagolásnál „max-or-break”), egyenetlenül kinyújtják vagy összenyomják a szubsztrátumokat, például a fóliát vagy a szőtt polipropilént, és inkonzisztens tintafedettséghez vezetnek, ami miatt a késztermékeket a minőségellenőrzés elutasítja.
Ahhoz, hogy megértsük, hogyan befolyásolják a különböző flexo préskialakítások a stabilitást, segít a legáltalánosabb konfigurációk lebontásában, mivel nem minden prés egyforma. A legrégebbi és még mindig széles körben használt konstrukció a fogaskerékhajtású flexo prések, amelyek precíziós reteszelő fogaskerekeket használnak a nyomóhengerek, az anilox hengerek és a hordozószalag mozgásának szinkronizálására. Évekig a fogaskerék-meghajtású prések voltak a stabilitás aranystandardja, mivel a fogaskerekek szinte azonnali, egyenletes mozgást biztosítanak, nulla késéssel az alkatrészek között. A fogaskerekek idővel való elhasználódása holtjátékot okoz – apró hézagok keletkeznek a fogaskerekek között, amelyek a prés öregedésével nőnek, és a sebesség mikro-ingadozásaihoz vezetnek, amelyek hosszú távon felhalmozódnak. Rövid futásoknál (10 000 láb alatt) egyszerű hordozókon, például papírcímkéken, előfordulhat, hogy a kopás nem észrevehető, de hosszú (100 000 láb feletti) PP szőtt zacskók esetén még a kis holtjáték is a regisztereltolódáshoz vezethet, amely tönkreteszi a teljesítmény 5-10%-át. Ezért sok ügyfelünk, akik nagy volumenű PP szőtt gyártásra költöznek, gyakran olyan speciális modelleket keresnek, mint ez a Pp Woven Bag Flexo nyomtatógép, amely vastag, nyúlásra hajlamos hordozókra szabott, módosított meghajtórendszerekkel készült, és a hosszú távú sebességváltozás minimalizálására tervezték.


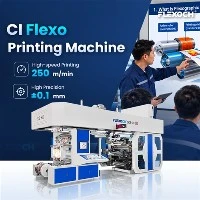
A flexo technológia fejlődésével a központi lenyomat (CI) nyomógépek a stabilitás megváltoztatójaként jelentek meg, különösen a közepes és nagy volumenű, kiváló minőségű nyomtatási munkáknál. Ellentétben a soros flexo nyomógépekkel, amelyeknek több nyomtatóállomása van egy egyenes keret mentén, a CI prések a teljes hordozószalagot egyetlen nagy lenyomatdob köré tekerik, és az összes nyomtatóállomás a dob köré van felszerelve. Ez a kialakítás kiküszöböli azt a mechanikai eltérést, amely a különálló nyomtatóállomások hosszú keret mentén történő szinkronizálásával jár, mivel minden alkatrész egy központi, masszív dobhoz képest mozog. Az eredmény sokkal egyenletesebb sebesség az összes állomáson, mivel a dob tehetetlensége lendkerékként működik, csillapítva a kis sebességcsúcsokat vagy -eséseket. A CI prések sok esetben a hagyományos fogaskerekes hajtások helyett zárt hurkú szervohajtásokat is használnak, amelyek valós időben állítják be a sebességet, hogy az a beállított érték 0,1%-os tűréshatárán belül maradjon – a fogaskerék-hajtású prések egyszerűen nem egyeznek meg hosszú távon. Amikor ügyfeleink a legstabilabb CI-alapú opciókról kérdeznek minket, a CI Type Flexo Printing Machine és Central Impression Flexo Press erőforrásaira irányítjuk őket, mindkettőt olyan iparágakra tervezték, mint például az élelmiszer-csomagolás, ahol minden címkének azonosnak kell lennie, függetlenül attól, milyen hosszú a futás.
A közelmúltban a legnagyobb ugrást a sebességstabilitás terén a flexo esetében a sebességváltó nélküli szervohajtású prések okozták, amelyeket gyakran hajtómű nélküli flexo nyomdagépeknek neveznek. Ha látott már olyan prést, amely 800 fpm-en vagy nagyobb sebességgel működik, és a csiszoló fogaskerekek zaja nem zajlik, akkor valószínűleg sebességváltó nélküli kialakításról van szó. Ahelyett, hogy fém fogaskerekeket használnának az összes alkatrész szinkronizálására, a hajtómű nélküli sajtók külön szervomotorokat használnak minden nyomtatóállomáshoz, amelyeket egy központi számítógép vezérel, amely ezredmásodpercig szinkronizálja helyzetüket és sebességüket. A kulcs itt az, hogy nincs fizikai hajtómű holtjátéka, amely idővel elkopna – így a stabilitás még 10 vagy 15 éves működés után is állandó marad, nem csak az első néhány évben. A szervorendszer azonnal reagál a hordozó feszültségének változásaira is, ami a sebességváltozások egyik legnagyobb oka. Például, ha egy vékony műanyag szövedék enyhén meghúzza a vezetőgörgőt, a szervomotorok kevesebb, mint egy tizedmásodperc alatt beállítják a sebességüket, hogy a szalag a kitűzött célon mozogjon, ahelyett, hogy lassítanák vagy felgyorsítanák a kompenzálást. Fokozat nélküli prések ±0,05%-os fordulatszám-stabilitási tűréssel rendelkeznek, ami a hagyományos fogaskerekes hajtású modelleknél hallatlan, és ami közvetlenül a kevesebb hulladékot, alacsonyabb állásidőt és jobb minőségű készterméket jelent.
Most fontos elválasztani a gyári tesztelési sebességstabilitást a valós teljesítménytől. Sok nyomdagyártó „1000 fpm végsebességet” ír elő a specifikációiban, de ez szinte mindig csúcssebesség ideális körülmények között – tökéletesen vékony, egyenletes hordozót használva, friss tintával, megállás vagy indítás nélkül a futás közben. Ami valójában számít, az az üzemi sebesség stabilitása, amely az a sebesség, amellyel a présgépet a gyártási idő 90%-ában futtatja. Például egy 1000 fpm-es csúcssebességű prés csak 0,5%-os sebességstabilitást tud fenntartani 700 fpm-nél, míg a sebességfokozat nélküli CI-prés ugyanezt a stabilitást 750 fpm-nél, a tipikus működési sebességnél is megőrzi. Sok új vásárló itt botlik meg: a specifikációk csúcssebességére összpontosítanak, nem pedig a tényleges gyártási sebességük stabilitási mutatóira. Beszállítóként mindig arra kérjük ügyfeleinket, hogy osszák meg átlagos futási hosszukat, hordozótípusukat és szükséges nyomtatási minőségüket, mert ez megmondja, hogy melyik kialakítás biztosítja számukra a legjobb hosszú távú stabilitást, nem csak a specifikációs lapon található legmagasabb számot.
Vannak olyan közös tényezők is, amelyek a présgépek sebességstabilitását befolyásolják, a tervezéstől függetlenül, amelyeket a préskezelők ellenőrizhetnek. Az első a feszesség szabályozása: az egyenetlen szövedékfeszesség a flexo sebesség-ingadozásának egyetlen legnagyobb oka. Ha a szövedék túl szoros, megnyúlhat, és a prés felgyorsul, hogy kompenzálja; ha túl laza, akkor megcsúszhat, amitől a prés lelassul. A modern prések, különösen a CI modellek és a sebességváltó nélküli prések, automatizált feszítőrendszerekkel rendelkeznek, amelyek valós időben igazodnak, de a kezelők képzése továbbra is kritikus. Egy másik tényező a karbantartás: még a legjobb hajtómű nélküli présgép is elveszíti stabilitását, ha a szervomotorokat nem kalibrálják rendszeresen, vagy ha elhasználódnak a szalagvezetők. Fogaskerék-hajtású prések esetén a hajtómű holtjátékának 6 havonta történő ellenőrzése nem alku tárgya a stabilitás megőrzése érdekében. Minden ügyfelünknek elmondjuk, hogy egy sajtológép csak annyira stabil, mint az utolsó karbantartási ellenőrzése, és minden általunk értékesített géphez folyamatos támogatást és kalibrálást biztosítunk, mert tudjuk, hogy a hosszú távú stabilitás az, ami a vállalkozásukat vezérli.
Niche alkalmazásokhoz a préskialakítás is testreszabható a stabilitás növelése érdekében. Például a dobos flexonyomógép-terveket gyakran használják kisebb formátumú munkákhoz, például testápolási termékek vagy kis fogyasztási cikkek címkéihez. Kisebb lenyomatdobjai kisebb tehetetlenséggel rendelkeznek, mint a nagy CI dobok, így gyorsabban tudnak reagálni a sebességváltozásokra, de ha hosszú címkefuttatást futtat állandó sebességgel, akkor a szervobeállításokat a CI-szintű stabilitáshoz igazíthatja. A nagy felbontású nyomtatást igénylő munkáknál, például a polcokon látható márkás csomagolásnál, a stabilitás még fontosabb: a 0,2%-os sebességingadozás miatt a szöveg finom vonalai elmosódnak, vagy egy színsáv negyed milliméterrel eltolódik, ami elég ahhoz, hogy a termék professzionálisnak tűnjön. Adataink azt mutatják, hogy azok az ügyfelek, akik előnyben részesítik a sebesség stabilitását a csúcssebesség helyett, 12-15%-kal csökkentik a hulladék mennyiségét, és 8-10%-kal csökkentik az utómunkálatokat egy év leforgása alatt – ez a szám gyorsan összeadódik a nagy volumenű gyártási környezetben.
Foglalkozzunk egy általános mítosszal, amelyet mindig hallok: „A fogaskerék-hajtású prések olcsóbbak, így jobbak a stabilitás szempontjából.” Ez igaz lehetett 20 évvel ezelőtt is, de a mai sebességváltó nélküli és CI prések jobb stabilitást, alacsonyabb hosszú távú karbantartást és magasabb összértéket kínálnak. Igen, a hajtómű nélküli flexo nyomdagép kezdeti költsége magasabb, mint egy alapfogaskerékhajtású modellé, de a kevesebb pazarlásból, kevesebb leállási eseményből és az alacsonyabb hosszú távú karbantartásból származó megtakarítások általában 2-3 év alatt megtérülnek, a futás mennyiségétől függően. A vastag papírcímkéket rövid ideig tartó kisvállalkozások számára elegendő lehet egy jól karbantartott fogaskerék-meghajtású présgép, de a közepes méretű és nagyméretű, hetente több ezer lábnyi hordozóanyagot futtató műveleteknél a CI vagy a fogaskerék nélküli prés állandó stabilitása semmi gond.
Egy másik szempont, amelyet figyelembe kell venni, hogy a stabilitás hogyan integrálódik az Ipar 4.0 technológiába, amely a modern flexo prések standardjává válik. Az intelligens prések érzékelők segítségével figyelik a sebességet, a feszültséget és valós időben regisztrálják őket, és figyelmeztethetik a kezelőket az apró ingadozásokra, mielőtt azok problémát okoznának. Például egy prés érzékelhet egy 0,3%-os fordulatszám-csökkenést, amely a minőség-ellenőrzési problémát okozó küszöbérték alatt van, és beállíthat egy szervomotort, hogy az automatikusan, a kezelő beavatkozása nélkül kijavítsa azt. Ez a csatlakozási szint csak a digitális hajtásrendszerrel rendelkező préseknél működik – a fogaskerék-hajtású prések nem integrálhatók ezekkel az intelligens eszközökkel, mert szinkronizálásuk fizikai fogaskerekeken alapul, nem digitális vezérléseken. Ez egy másik ok, amiért sok présgépét korszerűsítő ügyfelünk a digitális, szervovezérelt rendszerű modelleket választja, mert a stabilitás már nem csupán teljesítménymutató – ez egy módja annak, hogy működésüket a jövőben is biztonságossá tegyék.
Végső soron a flexonyomtatási sebesség stabilitásának kérdése nem csak a műszaki jellemzőkről szól, hanem a vállalkozás megbízhatóságáról is. Legyen szó PP szőtt zacskókról mezőgazdasági beszállító cégeknek, csúcskategóriás élelmiszer-csomagolásokról vagy kiskereskedelmi címkékről, az utolsó dolog, amire szüksége van, egy olyan sajtó, amely nem tud egyenletes sebességet tartani középtávon, ami bevételkieséshez és az ügyfélkapcsolatok károsodásához vezet. Beszállítóként a mi feladatunk nem csupán egy flexogép eladása – hanem az, hogy segítsünk ügyfeleinknek a sajátos igényeiknek megfelelő présgép kiválasztásában, kiegyensúlyozva a sebességet, a stabilitást, a költségeket és az alkalmazási követelményeket. Ha frissíteni vagy cserélni szeretné jelenlegi flexo présgépét, szánjon időt arra, hogy megkérdezze a működési sebességének stabilitási mutatóit, a különböző kialakítások karbantartási követelményeit és azt, hogy a prés hogyan kezeli a feszültségingadozásokat, sok fejfájástól kímélheti meg magát.
Ha készen áll arra, hogy többet megtudjon arról, hogy flexonyomógépeink miként tudják biztosítani a gyártáshoz szükséges sebesség-stabilitást, itt vagyunk, hogy segítsünk megtalálni a megfelelő megoldást. Akár egy sebességváltó nélküli flexonyomógép hatékonysága, egy CI-típusú flexonyomógép kiváló minőségű konzisztenciája, vagy egy speciális Pp-szövött zsákos flexonyomógép érdekli az egyedi szubsztrátumigényeket, csapatunk végigvezeti Önt a műszaki adatokon, a valós teljesítményadatokon, és válaszol minden kérdésére.
Hivatkozások
- Flexográfiai Műszaki Egyesület. (2022).Sebességstabilitási mutatók modern flexonyomó présekhez. FTA technikai jelentéssorozat.
- Amerika nyomdaipar. (2023).CI vs. Gear-Driven Flexo: Hosszú távú teljesítmény és stabilitás összehasonlítások. PIA gyártási legjobb gyakorlatok útmutatója.
- Kodak Flexibles. (2021).A szervohajtás technológia és hatása a Flexo fordulatszám konzisztenciájára. Műszaki fehér könyv.
- Nemzetközi Szabványügyi Szervezet. (2020).ISO 15758:2020 – Grafikai technológia – Flexográfiai nyomtatás – A prések teljesítménykövetelményei. ISO szabványok.
- Smith, J. (2022). "Hulladékcsökkentés a Flexo-ban: A sebességstabilitás szerepe a nagy volumenű gyártásban."Flexo Magazin, Vol. 48., 3. szám, 22-27.